Vérifier le diamètre et l’épaisseur
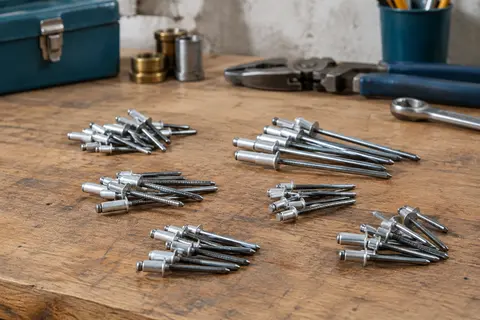
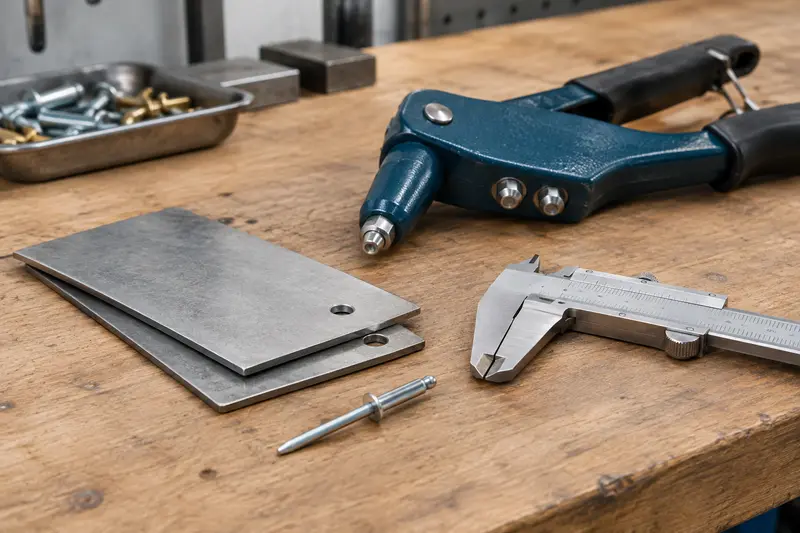
Le bon rivet aveugle doit correspondre au diamètre du trou et à l’épaisseur totale des pièces assemblées. Cette épaisseur, parfois appelée plage de sertissage, comprend toutes les couches à maintenir ensemble. Consultez la plage indiquée pour la fixation : la longueur du rivet seule ne suffit pas à déterminer si elle convient.
Un rivet trop court peut ne pas se déformer correctement derrière les pièces. À l’inverse, un rivet trop long pour l’assemblage risque de produire un sertissage lâche ou irrégulier. Mesurez l’empilement au point de fixation, puis choisissez une référence dont la plage de sertissage couvre cette mesure.
Le diamètre du corps doit correspondre au trou, qui se perce au diamètre recommandé par le fabricant. Un trou trop étroit complique la pose et peut endommager le rivet ; un trou trop large réduit la qualité du maintien. Les dimensions telles que 4 × 8 mm désignent généralement le diamètre et la longueur, mais vérifiez toujours la convention utilisée dans la fiche du produit.
Le repère essentiel Choisissez d’abord la plage de sertissage adaptée à l’épaisseur totale, puis contrôlez le diamètre du trou, le type de tête et la compatibilité des matériaux.
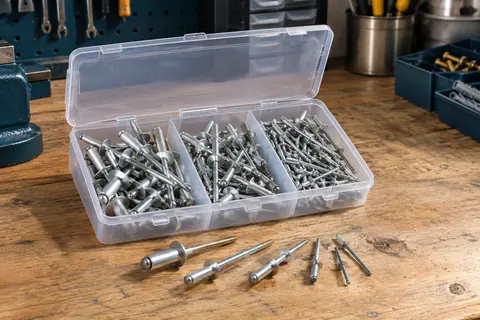
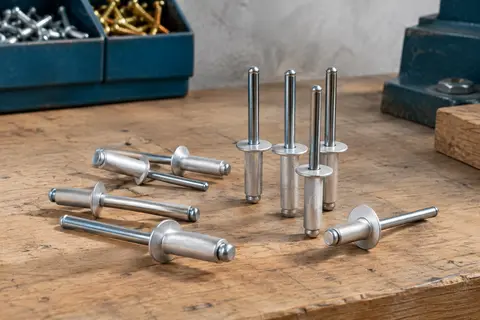
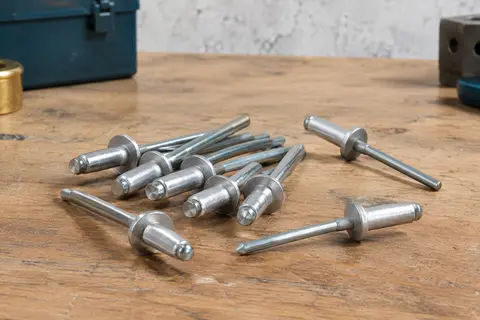
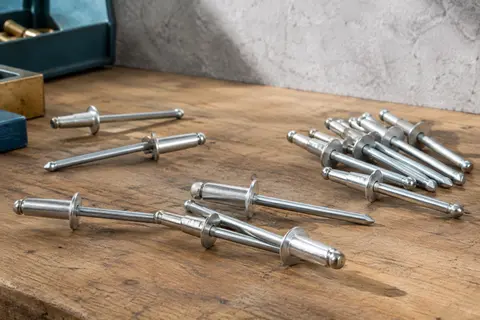
Les rivets aveugles en aluminium sont légers et se posent facilement. Ils conviennent à de nombreux assemblages de tôles lorsque les efforts restent compatibles avec leurs caractéristiques. Vérifiez toutefois la composition complète : le corps peut être en aluminium alors que le mandrin, la tige que la pince tire pour former le rivet, est en acier.
Pour un assemblage exposé à l’humidité ou à la corrosion, un rivet aveugle en inox peut être mieux adapté, à condition que les matériaux assemblés soient compatibles. Le contact entre métaux différents peut favoriser la corrosion dans certaines conditions. Examinez donc à la fois le corps, le mandrin et les pièces à assembler, en particulier pour une installation extérieure ou durable.
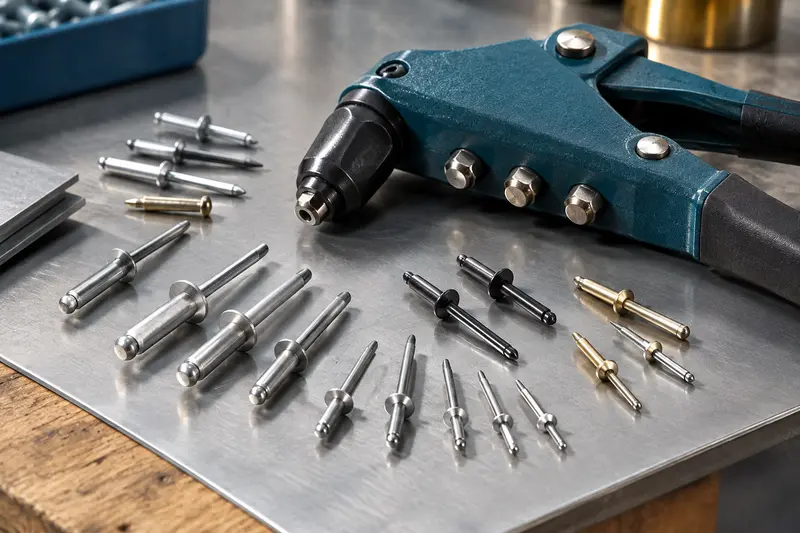
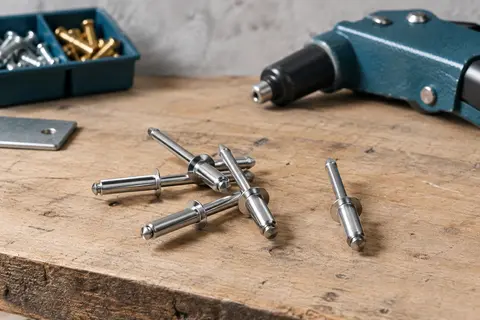
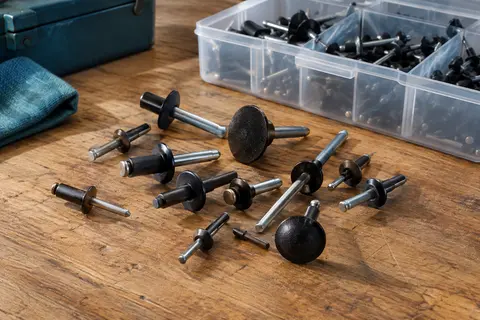
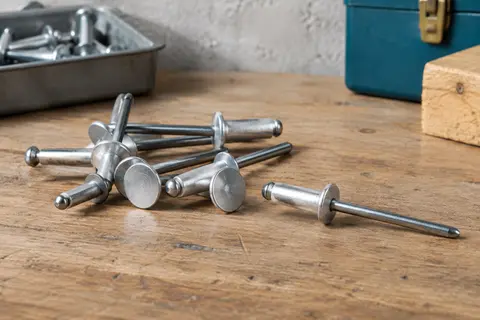
Un rivet pop pour métal peut désigner couramment un rivet aveugle posé avec une pince à riveter. La tête standard, souvent bombée, convient aux usages courants. Une tête large répartit davantage l’appui sur une tôle mince ou un matériau plus fragile. Une tête fraisée s’utilise seulement si les pièces disposent d’un fraisage adapté, afin que la tête ne dépasse pas.
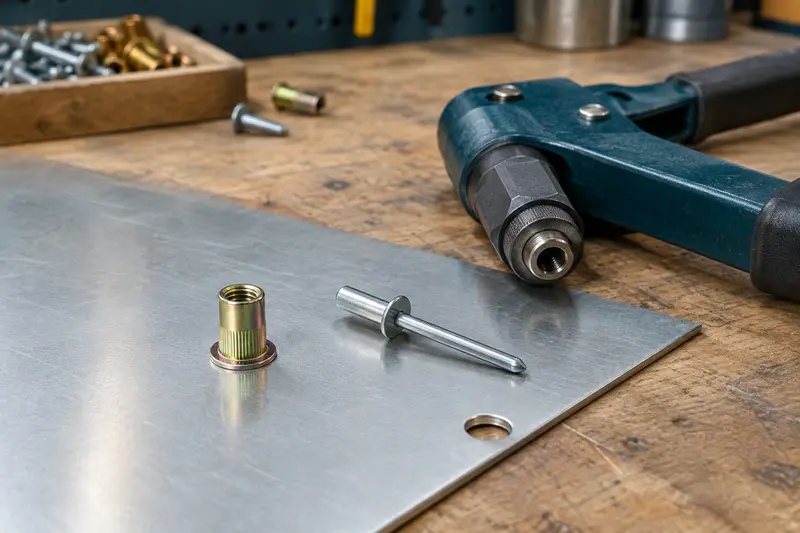
Pour des rivets pour tôle, prenez en compte l’épaisseur et la tenue de la tôle, mais aussi l’accès à la face arrière. Le rivet aveugle est pratique quand cette face n’est pas accessible pendant la pose. Il crée néanmoins un assemblage permanent : pour une liaison démontable ou filetée, comparez avec des écrous à sertir.
Comparer les principales variantes
| Variante | À privilégier lorsque | Points à vérifier |
|---|
| Corps en aluminium | Vous recherchez une fixation légère pour un assemblage courant. | Plage de sertissage, diamètre du trou et compatibilité avec les pièces. |
| Corps en inox | L’assemblage doit mieux résister à la corrosion selon son environnement. | Composition du mandrin et compatibilité entre métaux. |
| Tête large | La surface d’appui doit être plus étendue, notamment sur une tôle mince. | Diamètre de tête et espace disponible autour du point de fixation. |
| Tête fraisée | La tête doit affleurer la surface et les pièces peuvent être préparées en conséquence. | Fraisage compatible et épaisseur suffisante de la pièce. |
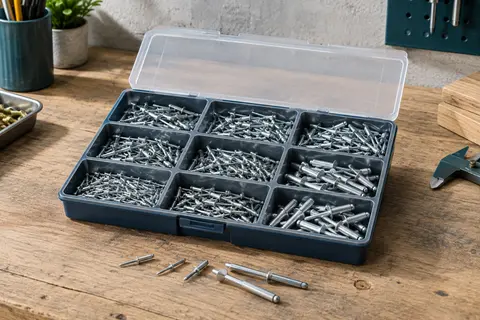
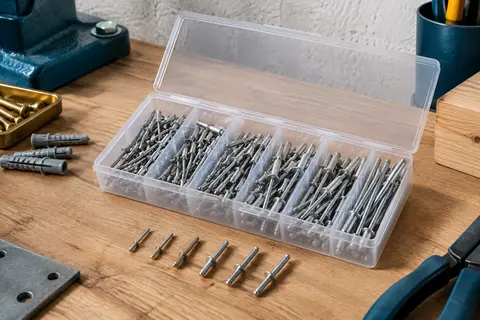
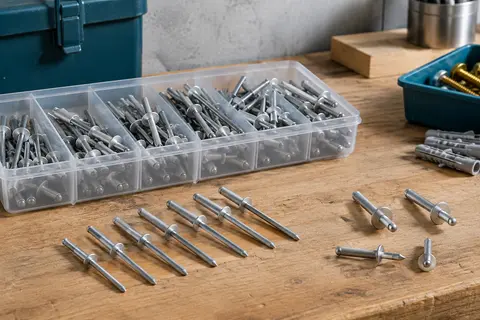
Les diamètres proposés couvrent des assemblages de tailles différentes. Des diamètres comme 2,4 mm, 3,2 mm, 4 mm ou 4,8 mm sont des repères que l’on rencontre dans les assortiments ; ils ne remplacent pas la mesure du trou ni le contrôle de la plage de sertissage. Si vous utilisez un assortiment, séparez les dimensions et identifiez clairement chaque type avant la pose.
Vous hésitez entre un rivet et une vis pour un assemblage de tôle ? Une vis peut permettre un démontage, tandis qu’un rivet convient à une liaison permanente posée depuis une seule face. Consultez aussi les vis pour tôle si vous privilégiez une fixation vissée.
Préparer la pose et travailler en sécurité
Avant de percer, positionnez les pièces et immobilisez‑les pour éviter qu’elles glissent. Percez au diamètre préconisé, perpendiculairement aux surfaces, puis retirez les bavures qui empêcheraient le rivet de s’appuyer correctement. Si les pièces bougent ou si les trous ne sont pas alignés, le corps peut se déformer de travers et l’assemblage perdre en qualité.
Choisissez une pince à riveter et un embout compatibles avec le diamètre du mandrin. Introduisez le rivet jusqu’à ce que sa tête repose à plat contre la pièce, puis actionnez l’outil dans l’axe. Une pose correctement menée tire le mandrin et déforme le corps derrière les tôles. Respectez les consignes de l’outil et du rivet ; ne compensez pas un mauvais ajustement en forçant ou en inclinant la pince.
Portez des lunettes de protection : le mandrin se rompt en fin de sertissage et sa partie détachée peut être projetée. Éloignez vos mains de la zone de rupture et récupérez les tiges usagées sans les laisser au sol. Pour un assemblage soumis à des efforts importants, des vibrations ou des conséquences de défaillance sensibles, ne vous fiez pas à l’apparence du rivet : vérifiez que ses caractéristiques et sa mise en œuvre sont adaptées à l’application.
Budget, erreurs et contrôle de l’assemblage
En entrée de gamme, les assortiments permettent de disposer de plusieurs dimensions pour des réparations ou des usages occasionnels. Ils sont pratiques si vous savez trier les diamètres et les longueurs, mais vérifiez la plage de sertissage de chaque variante. Le milieu de gamme correspond souvent à un choix plus ciblé, avec une matière et des dimensions adaptées à un besoin récurrent. Le haut de gamme se justifie lorsque la régularité des caractéristiques, la résistance à la corrosion ou les exigences de l’application sont prioritaires. Comparez les spécifications plutôt que le seul nombre de pièces d’un lot.
Les erreurs les plus fréquentes sont de choisir la longueur sans mesurer l’épaisseur totale, de confondre diamètre du rivet et diamètre de tête, ou d’ignorer la matière du mandrin. Une autre erreur consiste à poser un rivet standard dans une pièce fragile alors qu’une tête plus large répartirait mieux l’appui. Enfin, un rivet aveugle ordinaire n’assure pas nécessairement l’étanchéité : pour une paroi exposée à l’eau, choisissez une solution explicitement prévue pour cet usage et suivez ses instructions de pose.
Après sertissage, vérifiez que la tête est bien plaquée, que les pièces ne présentent pas de jeu anormal et que le mandrin est rompu proprement. Un rivet n’est pas conçu pour être resserré comme une vis. Surveillez l’apparition de corrosion ou de déformation dans le temps, surtout en milieu humide ; si l’assemblage se desserre ou s’abîme, remplacez la fixation après avoir contrôlé la cause du défaut.